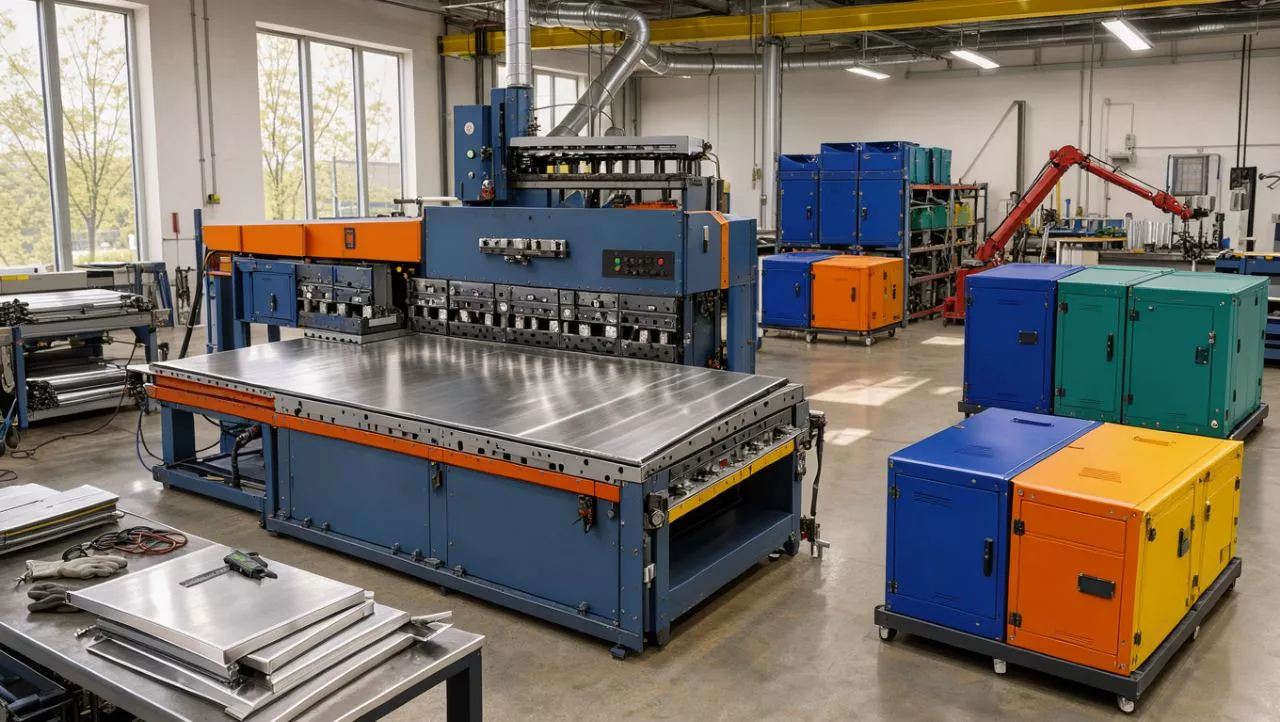
Zaginarka segmentowa: jakie elementy można przygotować?
W warsztacie pojawia się zlecenie na obudowę, kasetę metalową i serię skrzynek, a każdy detal wymaga innego układu zagięć. Przygotowywanie takich wyrobów wiąże się z pytaniami o kolejność pracy i dobór wyposażenia. Zaginarka segmentowa może znaleźć zastosowanie przy elementach o różnej geometrii, zwłaszcza gdy w jednej partii powstają krótkie serie. Znaczenie ma nie tylko rodzaj maszyny, lecz także to, jak gotowy detal będzie układany, obracany i odbierany w warsztacie.
Czym wyróżnia się zaginarka segmentowa?
Segmentowa budowa belki daje możliwość pracy z krawędziami elementu ułożonymi w różnych miejscach. Przygotowanie detalu można planować z uwzględnieniem jego kształtu po zakończeniu obróbki, a nie wyłącznie kolejnych linii gięcia. Ma to znaczenie między innymi wtedy, gdy gotowa obudowa ma kilka boków, kołnierze albo zagięcia utrudniające swobodne obracanie arkusza.
Zaginarki segmentowej można używać przy częściach wymagających zagięć na różnych odcinkach krawędzi. Kolejność zagięć pomaga uporządkować przebieg pracy: poszczególne krawędzie przygotowuje się tak, by następne gięcia nadal były dostępne dla operatora i maszyny. Przy planowaniu liczy się więc zarówno układ segmentów belki, jak i to, z której strony będzie podawany materiał. Przemyślenie tych czynności ułatwia przygotowanie elementu o złożonej geometrii.
Jakie detale powstają z blachy?
Warsztat może przygotowywać z blachy osłony metalowe, rynienki, korytka oraz profile o zagiętych krawędziach. Wśród wyrobów znajdują się także elementy zabudowy technicznej, w których liczy się dopasowanie kilku płaszczyzn i estetyczne wykończenie obrzeży. Takie przykłady pokazują, jak różnorodne bywają codzienne zlecenia, nawet jeśli wszystkie dotyczą obróbki arkusza.
Przeczytaj również: Urządzanie zakładu we współpracy z producentem mat gumowych
Zaginarek do blach można używać przy wykonywaniu części o odmiennych kształtach i przeznaczeniu. Przy krótkich seriach przydatna jest możliwość przygotowania różnych detali w ramach pracy warsztatu, bez ograniczania się do jednego rodzaju wyrobu. Kształt gotowej części wpływa na sposób jej ustawienia, a także na to, czy po obróbce będzie potrzebne miejsce na odłożenie kolejnych elementów. W codziennej pracy takie wyroby mogą trafiać do dalszego montażu albo stanowić gotowe części większej konstrukcji.
Kiedy liczy się długość elementu?
Giętarka do blachy 4m może uzupełniać wyposażenie warsztatu przy obróbce długich formatek. Długie obróbki blacharskie wymagają przestrzeni zarówno na podawanie materiału, jak i na swobodne prowadzenie go podczas pracy. Układ stanowiska wpływa na płynność kolejnych czynności, szczególnie gdy gotowy element zajmuje znaczną część dostępnego miejsca.
Przestrzeń robocza powinna uwzględniać długość materiału przed obróbką oraz miejsce potrzebne po jej zakończeniu. Przy organizacji stanowiska znaczenie ma wygodne odkładanie gotowych detali, aby nie kolidowały z formatkami czekającymi na podanie. Warto też uwzględnić drogę, którą element będzie przemieszczany między stanowiskami. Pozwala to zaplanować pracę z długimi częściami w powiązaniu z pozostałymi zadaniami wykonywanymi w warsztacie.
Od czego zacząć planowanie pracy?
Planowanie można oprzeć na zestawieniu kształtów wykonywanych detali i sposobu, w jaki powstają. Powtarzalne zlecenia mogą wymagać innego układu pracy niż pojedyncze elementy o nietypowych krawędziach. Przydatny obraz daje także informacja, czy materiał będzie podawany z jednej strony stanowiska, czy potrzebna jest przestrzeń na jego obracanie.
Dostępna przestrzeń warsztatowa, miejsce na formatki oraz sposób odkładania gotowych części tworzą praktyczny kontekst do rozmowy o wyposażeniu. Specjalista może pomóc dopasować rozwiązanie do charakteru zleceń, gdy przedstawione zostaną typowe kształty i przebieg pracy. Dzięki temu można uwzględnić zarówno pojedyncze detale, jak i serie regularnie przechodzące przez stanowisko. Uporządkowanie tych informacji ułatwia spojrzenie na maszynę jako część całego procesu: od podania arkusza po odłożenie gotowego elementu.
Zobacz także
Dodaj komentarz